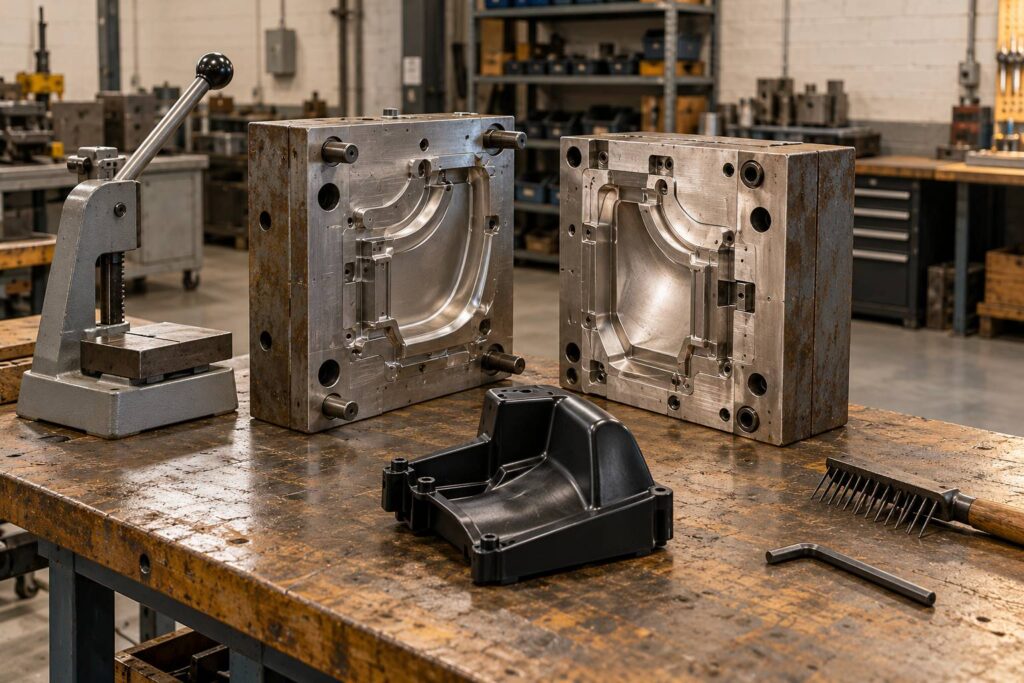
Uno stampo dismesso non significa soltanto che un pezzo manca dal catalogo. Significa che la produzione ha perso attrezzatura, ciclo, controlli e quantità minime che rendevano ripetibile quella forma. Un ricambio può riapparire soltanto se un nuovo soggetto ricostruisce tutto il processo, non se recupera un campione usato.
- Lo stampo è parte della referenza industriale, non un accessorio sostituibile con una fotografia.
- La dismissione interrompe utensili, controlli dimensionali, materiali e logistica della produzione.
- Un pezzo usato può aiutare l’identificazione, ma non dimostra la possibilità di rifabbricazione.
- La riparazione dell’originale resta distinta dalla sostituzione con una nuova produzione.
- Bollicine, ritiro e deformazioni rendono insufficiente una copia in silicone per molte applicazioni auto.
Questa pagina chiarisce perché una parte fuori ciclo non torna automaticamente sul mercato e quali dati servono per valutarne una possibile alternativa. Non tratta il montaggio, la diagnosi del guasto né la conformità di una modifica sulla vettura.
La disponibilità viene letta distinguendo cataloghi ufficiali consultati, rilievi datati della banca dati e archivi storici. Il sito non vende pezzi e un’indicazione di stato non costituisce impegno di fornitura presso alcun operatore.
Quando uno stampo dismesso blocca davvero la produzione di un pezzo
Un componente non sparisce perché una fabbrica decide di non nominarlo più. Sparisce quando l’insieme che lo rendeva producibile viene smontato, alienato, deteriorato oppure giudicato troppo costoso da mantenere. Lo stampo può essere una matrice di tranciatura, un’attrezzatura per iniezione, una forma per gomma, un utensile di pressofusione o una combinazione di più stazioni.
Per una guarnizione, un passacavo o un supporto plastico, la forma è solo una parte del problema. Servono anche il materiale previsto, i parametri di lavorazione, i punti di iniezione, gli elementi di estrazione e un controllo che verifichi le quote critiche. Se manca uno di questi elementi, la riproduzione smette di essere industriale e diventa una ricostruzione da validare.
La parola dismesso va quindi letta con precisione. Può indicare che il costruttore non mantiene più l’utensile. Può indicare che l’utensile esiste fisicamente ma non è più certificato. Può anche indicare che lo stampo è stato adattato a una revisione successiva e non può tornare alla prima configurazione senza interventi.
Il caso più frequente riguarda una vettura prodotta per molti anni con piccole modifiche. Dall’esterno il pezzo sembra uguale. Sul banco, però, cambiano una nervatura, l’alloggiamento di una clip, il diametro di un foro o il verso del raccordo. Un utensile aggiornato non restituisce la forma precedente soltanto invertendo il ciclo.
La catena industriale non termina nella cavità dello stampo
Ogni attrezzatura vive dentro una catena. Il disegno tecnico stabilisce quote e tolleranze. Il materiale definisce ritiro, elasticità, durezza e risposta alla temperatura. La pressa o la macchina a iniezione determina forza, pressione, temperatura e tempi. La produzione richiede infine controlli e imballaggi coerenti con il codice della parte.
Quando il volume scende, la manutenzione di questa catena costa più dei pezzi che potrebbe generare. L’azienda non conserva soltanto un blocco d’acciaio. Conserva ricambi per guide, punzoni, boccole, sistemi di raffreddamento, documentazione e spazio fisico. Anche la logistica ha un peso: un articolo a lenta rotazione occupa ubicazioni, richiede inventari e può restare fermo per anni.
Un utensile lasciato inattivo non resta neutro. Umidità, olio degradato, ossidazione e urti possono compromettere superfici che devono lavorare entro tolleranze ristrette. Nei sistemi di tranciatura, una guida con gioco eccessivo modifica l’accoppiamento fra punzone e matrice. Nei sistemi a iniezione, un canale danneggiato altera il riempimento e lascia segni visibili sul manufatto.
Il rapporto fra stampo originale e codice del pezzo deve essere letto proprio qui. Il codice identifica l’articolo ordinabile o documentato. Lo stampo identifica il processo che ne rendeva possibile la ripetizione. I due elementi sono collegati, ma non coincidono.
Un campione recuperato da demolizione può mostrare il marchio, il lato e la revisione. Non consente però di dedurre materiali, tolleranze interne o condizioni del ciclo. La forma visibile è soltanto una parte della specifica.
Perché ricostruire un pezzo da un campione non equivale a rifarlo in serie
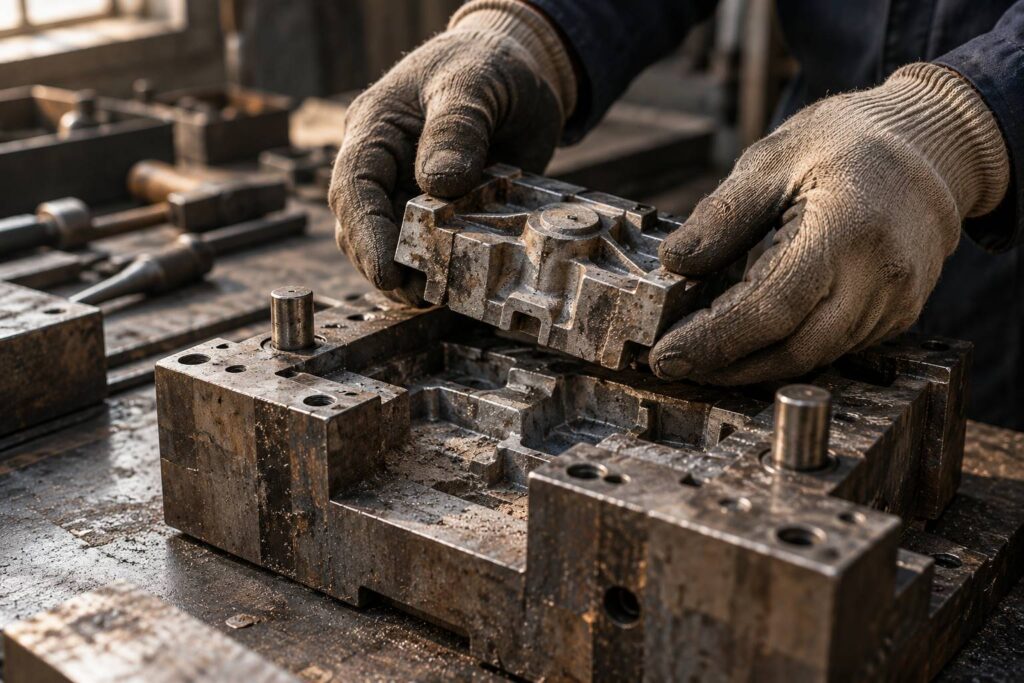
La richiesta di una copia nasce spesso da un componente apparentemente semplice. Una cornice, un convogliatore d’aria, un cappuccio in gomma o un fermo di plastica sembrano adatti a una riproduzione immediata. Il problema appare quando il campione porta già addosso anni di calore, vibrazioni, detergenti, compressioni e usura.
Un pezzo rimosso da un veicolo non è sempre un riferimento dimensionale attendibile. Una gomma può avere perso elasticità. Una plastica può essere ritirata o deformata. Un elemento metallico può essere stato piegato durante lo smontaggio. Copiare quella geometria senza confronto con un disegno o con un secondo campione verificato porta a riprodurre anche l’errore.
Gli stampi in silicone hanno un ruolo utile nella prototipazione e nel rilievo di superfici. Non sostituiscono automaticamente una matrice destinata alla serie. La colata in silicone può catturare dettagli esterni, ma la qualità del calco dipende dalla viscosità del materiale, dalla miscelazione, dalla degasatura e dalla preparazione del modello.
Bolle, distacco e ritiro cambiano il risultato finale
Le bolle d’aria nascono spesso da una miscelazione troppo energica o da una colata che intrappola aria nei sottosquadri. Su una superficie decorativa possono essere un difetto estetico. Su una sede di tenuta, un raccordo o una linguetta di aggancio possono cambiare la funzione del pezzo.
Una colata lenta su un solo lato favorisce lo scorrimento del materiale. La degasatura in camera a vuoto o una vibrazione controllata riducono l’aria intrappolata. Queste operazioni migliorano il calco, ma non creano da sole una specifica industriale.
Il distacco dal modello richiede attenzione analoga. Gesso, legno, resine non sigillate e superfici porose assorbono o trattengono il materiale. Un distaccante scelto senza conoscere il supporto può lasciare residui oppure non separare correttamente. Se il modello si danneggia durante l’estrazione, viene perso proprio il riferimento che serviva a misurare.
Il ritiro è meno appariscente, ma pesa sulle quote. Per questo le schede tecniche del materiale e il rapporto fra base e catalizzatore non sono dettagli secondari. Temperature stabili fra 20 e 25 °C e polimerizzazione completa riducono la variabilità del processo, senza eliminare la necessità di controllare dimensionalmente il risultato.
| Passaggio | Errore possibile | Effetto sul pezzo | Verifica utile |
|---|---|---|---|
| Rilievo del campione | Deformazione preesistente | Geometria copiata in modo errato | Confronto con più campioni o disegno |
| Colata del calco | Bolle d’aria | Vuoti e perdita di dettaglio | Degasatura e controllo visivo |
| Polimerizzazione | Rapporto di catalisi scorretto | Ritiro o elasticità anomala | Rispetto della scheda tecnica |
| Produzione della copia | Materiale diverso dall’originale | Risposta diversa a calore e carico | Confronto materiale e destinazione d’uso |
| Controllo finale | Assenza di quote di riferimento | Montaggio incerto | Misura di sedi, clip e punti di fissaggio |
Il termine rifabbricato dovrebbe essere usato soltanto quando esiste un processo ripetibile e verificato. Una copia singola, anche ben eseguita, non fornisce da sola questa garanzia. La differenza conta soprattutto per componenti sottoposti a vibrazione, temperatura o carico continuo.
La ricerca di un’alternativa non parte quindi da una fotografia. Parte dal codice stampato, dalla revisione, dal lato di montaggio e dalle misure che distinguono realmente la versione.
Come la manutenzione decide se lo stampo può restare in servizio
La dismissione può essere definitiva, ma spesso arriva dopo una lunga fase di manutenzione ridotta. Un utensile continua a produrre finché guide, superfici di taglio, elementi di estrazione e allineamenti restano entro limiti accettabili. Quando i difetti aumentano, la scelta non è sempre fra riparazione semplice e fermo immediato.
Un punzone con graffi, ammaccature o ruggine modifica il bordo lavorante. Una matrice con gioco irregolare può generare bave, deformazioni e tagli non puliti. Nei pezzi di lamiera, la qualità del bordo non è soltanto estetica: una bava può ostacolare un montaggio, ferire un cablaggio oppure interferire con una guarnizione.
La manutenzione ordinata parte dalla pulizia. Olio contaminato, residui metallici e polvere di ossido si accumulano sulle superfici e nelle guide. Lubrificare senza pulire può trasformare il lubrificante in un veicolo per particelle abrasive. Per questo ogni intervento richiede prima ispezione visiva, poi pulizia e soltanto dopo la scelta del prodotto di protezione.
Gioco, allineamento e tagliente sono dati tecnici
Il gioco fra punzone e matrice deve essere coerente con materiale e spessore della lamiera. Se aumenta troppo, la separazione avviene male e compare una bava marcata. Se diminuisce oltre il necessario, cresce lo sforzo e aumenta il rischio di grippaggio, rottura o consumo accelerato.
Le guide hanno una funzione altrettanto concreta. Perni e boccole con tolleranze degradate fanno lavorare l’utensile fuori asse. Il difetto può apparire prima su una sola zona del pezzo, poi estendersi a tutto il profilo. Non basta affilare il bordo se la causa resta nell’allineamento.
Una corretta installazione richiede il controllo della planarità, del serraggio e della chiusura. Su utensili pesanti, l’operazione riguarda anche la sicurezza. Il peso dello stampo e la difficoltà di movimentazione impongono procedure dedicate; la regolazione improvvisata non è una forma di manutenzione.
Nel collaudo, alcuni cicli a vuoto permettono di osservare interferenze prima di alimentare il materiale. Seguono controlli progressivi sui primi pezzi, con verifica di dimensioni, bave, segni superficiali e comportamento dell’estrazione. Questa sequenza non restituisce un utensile consumato allo stato iniziale, ma indica se la riparazione ha rimosso il difetto.
- La pulizia deve precedere ogni lubrificazione delle guide e delle superfici mobili.
- Un bordo arrotondato aumenta il rischio di bave e richiede controllo dell’affilatura.
- Il disallineamento non si corregge sostituendo soltanto il punzone.
- Le molle affaticate alterano estrazione, ritorno e regolarità del ciclo.
- Residui e olio in eccesso possono lasciare segni sul manufatto.
Quando le superfici sono state riaffilate più volte, le quote di partenza possono non esistere più. A quel punto l’utensile richiede riporti, ricostruzione di inserti o una nuova progettazione. Se il volume previsto è basso, l’industrializzazione di questi interventi non viene più sostenuta.
Un pezzo fuori produzione non torna perché un’officina possiede macchine generiche. Torna soltanto quando qualcuno accetta di ricostruire utensile, controlli e responsabilità produttiva.
Quali segnali mostrano che la sostituzione non avrà un successore diretto
Un codice può essere dismesso con un successore, oppure senza alcun successore. La distinzione è decisiva. Nel primo caso il costruttore o l’equipaggiamento aftermarket pubblica una relazione documentata fra codice precedente e nuovo articolo. Nel secondo caso, il mercato può offrire solo usato, fondi di magazzino, riparazione o riproduzioni con caratteristiche differenti.
Il collegamento fra codici non si deduce dal fatto che due pezzi si assomigliano. La parte deve essere associata a versione, lato, anno, motorizzazione quando rilevante e varianti di impianto. Un supporto anteriore destro e uno sinistro possono avere un disegno speculare, ma non condividono necessariamente fissaggi e carichi.
La pagina dedicata al codice dismesso e al suo eventuale successore aiuta a separare la sostituzione documentata dalla semplice somiglianza. Un successore corretto porta una fonte. Un riferimento privo di fonte resta da verificare, anche se compare in elenchi non ufficiali.
La logistica può chiudere un codice prima della capacità tecnica
Un produttore può ancora disporre di conoscenze e macchinari, ma interrompere una referenza per ragioni di filiera. Materie prime non più acquistate in quantità ridotte, fornitori di inserti chiusi, imballi specifici eliminati o controlli non più economicamente sostenibili possono rendere impossibile un riavvio ordinario.
La logistica pesa anche dopo la fabbricazione. Un articolo lento richiede identificazione certa, stoccaggio protetto e movimentazioni che non danneggino clip, alette o superfici. Se la richiesta annua non giustifica questi costi, un codice può restare senza continuità pur avendo ancora interesse per singoli proprietari.
Il fondo di magazzino, spesso chiamato NOS, non modifica questo stato. Indica che esistono unità già prodotte. Non dimostra che lo stampo sia attivo né che la produzione possa ripartire. Anche un pezzo nuovo di vecchia produzione può avere plastiche irrigidite, gomme indurite o imballi deteriorati dal tempo.
L’usato pone un’altra questione. Può essere coerente quando conserva geometria e marchiatura corrette, ma deve essere valutato come pezzo usato. Un faro con lente opacizzata, un connettore con terminali ossidati o una sede di fissaggio lesionata non recupera valore tecnico solo perché il codice è raro.
Quando una parte interessa climatizzazione, riscaldamento o impianto elettrico, la differenza fra versioni può essere ampia. Un convogliatore cambia con la presenza del filtro abitacolo. Un cablaggio può cambiare con un connettore. Un supporto può cambiare con una revisione della scocca. Il modello della vettura non basta per dichiarare una corrispondenza.
La scelta corretta non è cercare un oggetto “simile”. È fermarsi sul codice, leggere i segni fisici e verificare se esiste una relazione pubblicata fra la vecchia referenza e una nuova.
Quando riparare l’originale e quando cercare una nuova industrializzazione
La sostituzione completa non è sempre la risposta più razionale. Se il componente originale è presente, identificabile e strutturalmente recuperabile, la riparazione può preservare quote e accoppiamenti che nessuna copia generica garantisce. Questo vale soprattutto per parti con geometrie specifiche, supporti a incastro e elementi privi di un successore documentato.
La scelta cambia secondo la funzione. Un elemento estetico non sottoposto a carico può tollerare una riproduzione limitata, purché venga dichiarata per ciò che è. Un componente che guida aria calda, trattiene un cablaggio o lavora vicino a fonti di calore richiede invece materiale e forma adeguati alla sua destinazione.
La riparazione non coincide con un intervento improvvisato. Prima occorre identificare il danno. Una crepa su una linguetta, una sede deformata o una superficie consumata richiedono valutazioni differenti. Le procedure di assemblaggio, saldatura, regolazione e prova funzionale escono da questa pagina: per tali attività serve un professionista che operi sul componente e sul veicolo.
L’industrializzazione ha senso solo con dati verificabili
Nuova industrializzazione significa trasformare una domanda dispersa in un processo controllabile. Servono un riferimento certo, campioni confrontabili, materiale definito, quote misurabili e un volume capace di sostenere progettazione, utensili e controlli. Senza questi dati, il rischio è produrre molte varianti sbagliate dello stesso pezzo.
La ricostruzione di uno stampo richiede anche una decisione sulla revisione da riprodurre. Un codice antico può avere subito aggiornamenti invisibili a occhio nudo. Una clip rinforzata, un foro spostato di pochi millimetri o un diverso innesto possono separare due serie che vengono nominate con lo stesso modello commerciale.
Le prove preliminari sono utili quando servono a dichiarare limiti. Un calco in silicone può aiutare a leggere una superficie complessa. Un prototipo può verificare un ingombro. Nessuno dei due passaggi autorizza a definire il risultato equivalente all’originale senza una fonte tecnica e senza controlli sulle quote che contano.
La decisione più prudente segue un ordine semplice. Prima si legge la marcatura. Poi si confrontano versione, lato, fissaggi e materiale. Dopo si verifica se il codice ha un successore pubblicato. Solo quando manca questa strada si valuta se recuperare l’originale, cercare usato verificabile o sostenere una nuova produzione con dati sufficienti.
Prima di affidare una riproduzione, confronti il codice e le quote del campione con la documentazione disponibile. Se manca una relazione certa fra pezzo, serie e stampo, quella riproduzione deve restare dichiarata come non verificata.
Che cosa significa stampo dismesso?
Indica che l’attrezzatura o il ciclo produttivo non sono più mantenuti per fabbricare una determinata referenza. Non implica che ogni esemplare esistente sia inutilizzabile, ma che non esiste una continuità produttiva dichiarata.
Un pezzo usato può servire per creare un nuovo stampo?
Può fornire un riferimento geometrico, ma deve essere controllato perché usura, ritiro, calore e deformazioni possono averne modificato le misure. Un solo campione non sostituisce il disegno tecnico.
Una copia in silicone è adatta a sostituire un ricambio auto?
Può essere utile per rilevare forme o per prototipi limitati. Non dimostra però che materiale, tolleranze, resistenza termica e fissaggi corrispondano alla parte originale.
Come si riconosce un vero successore di un codice dismesso?
Serve una relazione pubblicata dal costruttore o dall’equipaggiamento che indichi il codice precedente, quello nuovo e la versione del veicolo interessata. La sola somiglianza fisica non basta.
Il dossier completo Ricambi fuori produzione: come capire se esistono ancora